¿Qué es el moldeo por soplado?
El moldeo por soplado infla plástico caliente dentro de un molde para formar piezas huecas. Tres variantes: extrusión-soplo, inyección-soplo y estirado-soplo.
Tu planta sopla garrafas de un galón en polietileno de alta densidad azul translúcido para un fabricante de detergente líquido. El cliente estrenó un diseño con el asa más profunda y las esquinas más marcadas, y tu equipo montó el molde nuevo con el programa de parison del modelo anterior. A los pocos días, su línea de llenado reportó garrafas que goteaban por el fondo y otras que se aplastaban en la estiba. Al cortarlas, la pared en las esquinas del asa era mucho más delgada que en el cuerpo, y justo ahí el azul se veía casi blanco. El cliente detuvo el llenado, apartó el lote de producción completo y condicionó el siguiente pedido a una investigación de tu proceso.
El moldeo por soplado infla plástico caliente dentro de un molde para formar piezas huecas. Sus tres variantes, extrusión-soplo, inyección-soplo y estirado-soplo, definen el espesor de pared, el costo y los defectos de tu envase.
Aire a presión dentro de un molde frío: el principio que decide cuánto aguanta tu envase
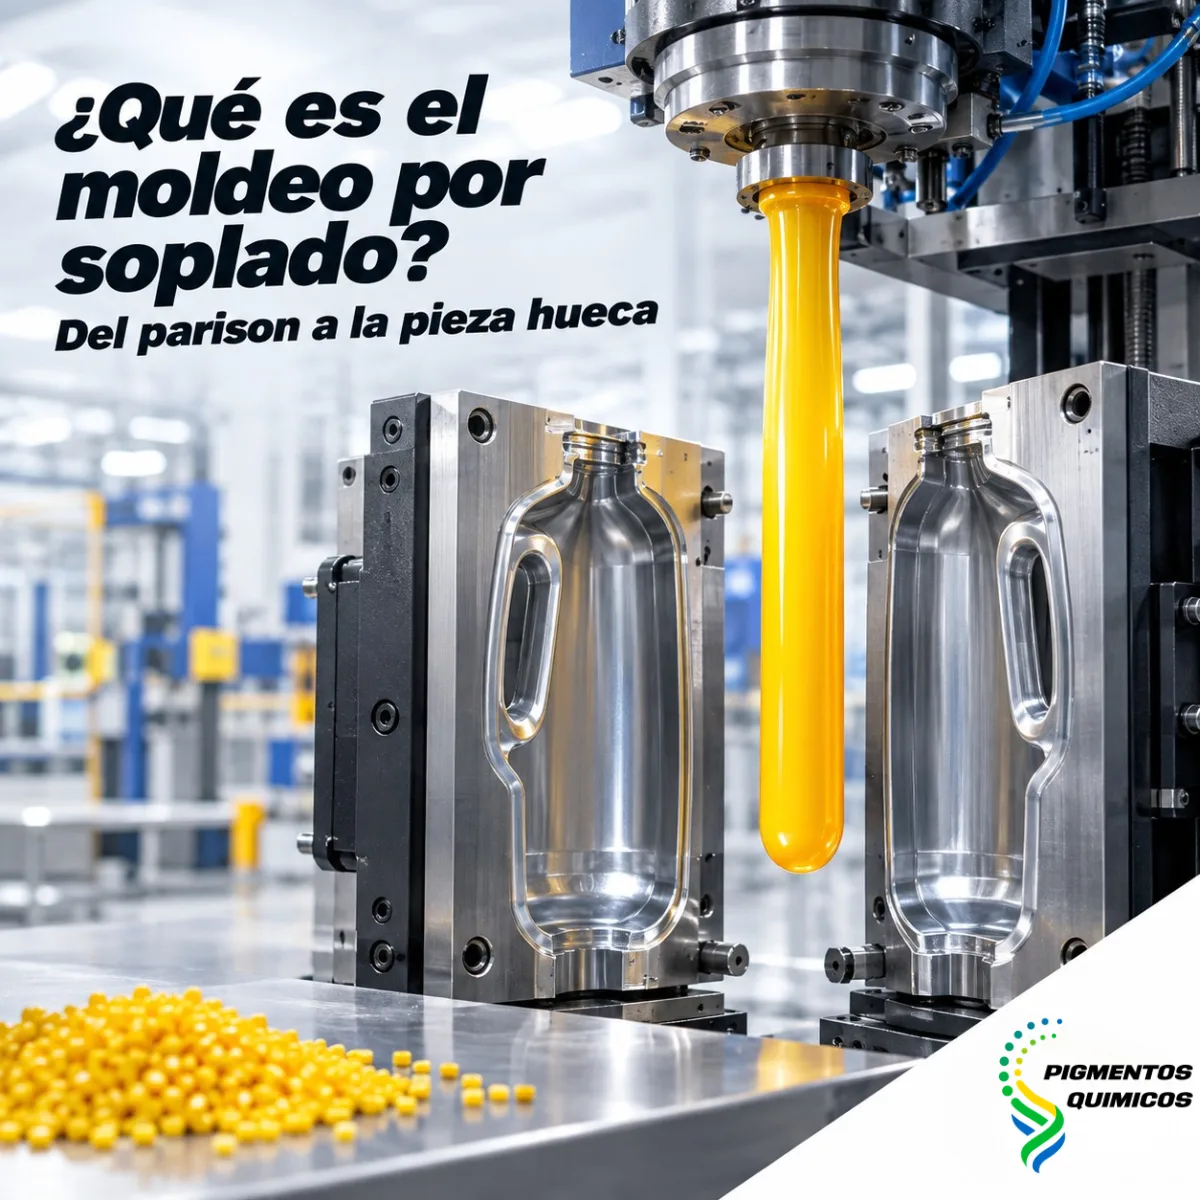
El moldeo por soplado produce piezas huecas: botellas, garrafas, frascos, bidones, tanques y ductos. Una forma previa de plástico caliente, que puede ser un tubo extruido llamado parison o una preforma inyectada, queda atrapada dentro de un molde partido; entra aire a presión y el plástico se infla hasta copiar las paredes del molde, donde se enfría y toma su forma final.
La diferencia con la inyección está en lo que define la geometría. En una pieza inyectada, el acero del molde fija la cara exterior y la interior, y con ellas el espesor. En una pieza soplada, el molde define solo el exterior; el interior queda libre, y el espesor de pared resulta de cuánto se estiró el material en cada zona antes de tocar el metal. Por eso un envase soplado puede verse perfecto por fuera y tener paredes muy disparejas por dentro.
Relación de soplado: la distancia que recorre el plástico antes de congelarse
La relación de soplado compara el tamaño de la pieza final con el del parison o la preforma. El material que toca primero el molde se enfría y deja de estirarse, mientras el resto avanza hacia esquinas, asas, hombros y fondos con relieve, donde llega más delgado. Las esquinas agudas y las asas profundas aumentan esa diferencia, y si el proceso no la compensa, la pieza falla en sus puntos de mayor esfuerzo, como la garrafa del ejemplo.
Resinas de soplado: resistencia en fundido antes que fluidez
El polietileno de alta densidad domina en garrafas, envases de limpieza, aceites y tanques; el PET, en botellas de agua y refrescos; el polipropileno, en frascos que piden transparencia o resistencia al calor. Los grados de soplado suelen tener un índice de fluidez bajo, porque el parison tiene que colgar del cabezal sin estirarse por su propio peso e inflarse sin romperse. Esta condición también pesa al elegir los concentrados de color y aditivos.
Extrusión-soplo: el parison decide si tu garrafa resiste la estiba
La extrusión-soplo es el proceso más común para envases medianos y grandes de polietileno y polipropileno. Una extrusora funde la resina y la empuja por un cabezal que forma un tubo vertical. Cuando el parison alcanza su largo, el molde se cierra a su alrededor, pellizca el extremo inferior para sellarlo y corta el superior; una aguja o pistola de soplado introduce el aire, la pieza se infla, se enfría y sale con rebaba en el fondo, en el cuello y en el asa.
Extrusión continua o cabezal acumulador
Para botellas y garrafas, la extrusora trabaja sin pausa y los moldes se desplazan para tomar el parison. Para tambores, tanques o ductos automotrices se usa un cabezal acumulador: la extrusora llena una cámara con material fundido y un pistón lo expulsa de golpe, para que el parison pesado salga rápido y tenga menos tiempo de enfriarse o estirarse.
Programación del parison: el espesor se reparte antes del soplado
Como las zonas lejanas del molde reciben material más estirado, el parison se fabrica con espesor variable a lo largo. El mandril del cabezal sube o baja durante la extrusión y abre o cierra la salida del dado, de modo que el tubo sale más grueso a la altura de las esquinas y del asa y más delgado donde el estiramiento es menor. Algunas máquinas también corrigen el espesor alrededor de la circunferencia para envases planos u ovalados. Un molde nuevo con el programa del anterior, como en el caso de la garrafa, reparte el material para una geometría que ya no existe.
El hinchamiento del material al salir del dado y el peso propio del tubo también alteran ese reparto, así que un cambio de lote de resina o de temperatura del cabezal puede mover la distribución de pared sin tocar el programa.
Línea de cierre y rebaba: el sello que se prueba en cada caída
El pellizco del fondo une dos caras del parison en una soldadura. Si el material llega frío, si la zona de cierre del molde está desgastada o si el molde cierra demasiado rápido, la soldadura queda delgada y se abre en la prueba de caída o con la presión de llenado. La rebaba se recorta y casi siempre se muele para reincorporarla, en una proporción que debe mantenerse fija, porque cada pasada por la extrusora cambia la resistencia y el tono del material.
Inyección-soplo y estirado-soplo: precisión en el cuello y resistencia en la pared
Inyección-soplo: preforma inyectada, sin rebaba y con el cuello exacto
En la inyección-soplo, primero se inyecta una preforma alrededor de una varilla de núcleo. La varilla la transfiere aún caliente al molde de soplado, donde el aire entra a través de ella e infla la pieza; una tercera estación la expulsa. La rosca sale terminada desde la inyección, precisa y sin rebaba, por lo que el proceso se usa en frascos pequeños de farmacia y cosmética. Sus límites son el tamaño de la pieza, la imposibilidad de formar asas y un herramental doble que pide volumen para pagarse.
Estirado-soplo: orientación biaxial para botellas de PET
El estirado-soplo agrega una varilla que estira la preforma a lo largo mientras el aire la expande a lo ancho. Esa orientación en dos direcciones alinea las cadenas del polímero y le da a la botella resistencia, transparencia y mejor barrera a los gases con paredes más delgadas; por eso domina en agua embotellada, refrescos carbonatados y aceites comestibles. Puede hacerse en una sola máquina o en dos etapas, con preformas que se inyectan, se almacenan y después se recalientan con lámparas infrarrojas en la sopladora.
En el proceso de dos etapas, el perfil de calentamiento de la preforma es la variable central. Una preforma fría se estira de más y se blanquea por esfuerzo, con un aspecto nacarado; una demasiado caliente cristaliza y pierde transparencia. El color también interviene: un tinte o un pigmento cambia cuánta energía infrarroja absorbe la preforma, así que cada cambio de color obliga a revisar el ajuste del horno. El polipropileno también se sopla por estirado, y ahí un aditivo clarificante ayuda a que el envase gane transparencia.
Los defectos que delatan una falla de proceso en tu pieza soplada
El defecto de una pieza soplada casi siempre señala la etapa responsable, y leerlo evita cambiar resina o molde a ciegas.
Paredes delgadas y envases que se colapsan: distribución de material
Una garrafa que se aplasta en la estiba o una botella que se deforma al taparla suelen tener pared insuficiente en el hombro, las esquinas o el asa. Para revisarla se cortan piezas y se mide el espesor en puntos definidos; el problema se corrige con el programa del parison, la temperatura del cabezal o el perfil de calentamiento de la preforma. En envases translúcidos o de color claro, las zonas delgadas se ven más pálidas, una señal útil que la inspección visual puede aprovechar.
Fondos que cojean y medidas que cambian después del soplado: enfriamiento
Si la pieza sale del molde antes de enfriar lo suficiente, el fondo se abomba y el envase cojea sobre la banda, o el cuerpo se ovaliza. El polietileno de alta densidad sigue contrayéndose durante horas después del soplado, así que la altura, el volumen y el diámetro del cuello deben medirse cuando la pieza ya se estabilizó. Un envase aprobado al salir de la máquina puede quedar fuera de medida al día siguiente.
Puntos negros, rayas y superficie rugosa: material degradado o aire atrapado
Los puntos negros y las rayas a lo largo del envase suelen venir de material degradado en zonas muertas del cabezal o de un molido contaminado. Una superficie rugosa, con aspecto de piel de naranja, apunta a un parison frío o a un molde con mal venteo, donde el aire atrapado impide copiar la superficie. En PET, la opacidad se relaciona con la temperatura de la preforma o con humedad en la resina, que exige secado previo.
Cómo acompañamos tu proceso de soplado desde el color y los aditivos
En Pigmentos Químicos partimos del proceso de soplado de tu pieza para formular el concentrado, porque cada variante pone condiciones distintas al material.
Concentrados compatibles con tu grado de soplado
Formulamos el masterbatch sobre una portadora compatible con tu resina de soplado, para que se integre sin debilitar el parison ni dejar vetas. En envases translúcidos, ajustamos la carga para que el tono se sostenga en las zonas más estiradas.
Aditivos para el molido, la intemperie y la transparencia
Nuestro antioxidante ayuda a conservar las propiedades del material reprocesado con la rebaba molida; el estabilizante UV protege tanques que trabajan a la intemperie; y el clarificante para polipropileno apoya la transparencia de los envases de esa resina.
Aprobación sobre el envase soplado
Aprobamos el color sobre la pieza soplada real, medida con espectrofotómetro en el cuerpo y en las zonas de mayor estiramiento, contra el mismo estándar y con la misma fuente de luz. Así confirmamos que el tono se sostiene donde la pared se adelgaza, algo que una placa inyectada nunca muestra.
En el moldeo por soplado, el espesor de pared, la soldadura del fondo y el color se definen en segundos. En Pigmentos Químicos formulamos masterbatch y aditivos para tu resina y tu variante de soplado, y los aprobamos sobre tu envase real. Cuéntanos tu pieza y tu proceso en https://pigmentosquimicos.com
Preguntas frecuentes
¿Qué variante de soplado conviene para mi envase?
Depende del tamaño, la resina, el cuello y el volumen. Las garrafas, los envases con asa y las piezas grandes de polietileno se fabrican por extrusión-soplo; los frascos pequeños con rosca precisa, por inyección-soplo; y las botellas de PET o de polipropileno transparente, por estirado-soplo.
¿Por qué un envase pasa la revisión en planta y falla en la línea de llenado del cliente?
Las causas más frecuentes son la contracción posterior al soplado, que cambia las medidas durante las horas siguientes, y la pared delgada en zonas que solo reciben esfuerzo al llenar, tapar o estibar. Mide las piezas ya estabilizadas y agrega pruebas de carga vertical y de caída al control de cada lote de producción.
¿Cuánta rebaba molida puedo reincorporar?
La proporción la definen tu envase y tus pruebas. Lo indispensable es mantenerla constante en cada lote de producción, porque el molido tiene más historia térmica que la resina virgen y una variación en su porcentaje cambia la resistencia y el tono del envase. Un antioxidante adecuado ayuda a proteger el material reprocesado.