¿Cómo se mide la concentración de un masterbatch?
La concentración de un masterbatch se mide por su carga de pigmento y por su fuerza tintórea frente a un estándar. Te explicamos cada método y cómo leerlo.
Tu planta inyecta vasos blancos de polipropileno de pared delgada para una marca de yogur, y la opacidad está en el contrato, porque el vaso protege el producto de la luz. Llegó un lote nuevo de masterbatch blanco, el certificado declaraba la misma carga de dióxido de titanio de siempre y tu equipo arrancó con la dosificación de costumbre. A media semana, el cliente reportó vasos que dejaban pasar la luz al ponerlos contra una lámpara y apartó varias tarimas para inspección. Tu supervisor subió la dosificación para recuperar el blanco, el consumo de concentrado se disparó y nadie en planta pudo responder la pregunta del comprador: «¿cuánto pigmento trae realmente ese masterbatch?».
La concentración de un masterbatch se mide de dos formas complementarias: por composición, con pruebas como la calcinación que pesan el pigmento inorgánico, y por desempeño, comparando su fuerza tintórea contra un estándar con espectrofotómetro.
Carga, dosificación y concentración final: tres cifras que tu equipo puede confundir
Cuando alguien en planta dice «el masterbatch viene al 40%», puede referirse a tres cosas distintas, y confundirlas está detrás de muchos reclamos de color. La primera es la carga del concentrado; la segunda, la proporción en que se mezcla con tu resina; la tercera, el pigmento que termina dentro de la pieza. Cada una se mide de manera diferente y responde a una pregunta diferente.
Carga de pigmento: cuánto colorante trae cada kilo de concentrado
La carga es el porcentaje en peso de pigmento, o de pigmento más aditivos, que contiene el masterbatch; el resto es la resina portadora y, en algunas fórmulas, dispersantes o cargas minerales. Un blanco de dióxido de titanio suele llevar cargas altas, porque necesita mucho pigmento para cubrir; un pigmento orgánico de alto poder tintóreo logra un color intenso con cargas menores. Por eso dos concentrados con cargas distintas pueden rendir lo mismo en tu pieza.
Let-down ratio: la proporción en que el masterbatch se mezcla con tu resina
La dosificación, o "let-down ratio", indica cuántas partes de masterbatch entran por cada parte de resina natural. Se expresa como porcentaje de la mezcla o como relación: 1:50 significa una parte de concentrado por cada cincuenta de resina, alrededor de 2% del total. Este número lo controla tu dosificadora, y en nuestro artículo sobre dosificación de masterbatch explicamos cómo se establece con pruebas en máquina.
Concentración en la pieza: la cifra que ve tu cliente
El pigmento que llega a la pieza resulta de multiplicar la carga por la dosificación. Un concentrado con 40% de pigmento dosificado al 2% deja 0.8% de pigmento en el producto terminado; el mismo resultado se obtiene con un concentrado de 20% dosificado al 4%. La pieza recibe la misma cantidad de pigmento en ambos casos, aunque tu costo por kilo y tu riesgo cambian: con cargas altas y dosificaciones bajas, cualquier variación de la dosificadora pesa más en el color.
Por qué el mismo porcentaje en la etiqueta puede darte otro color
La carga declarada indica cuánto pigmento entró en la fórmula. Tu cliente, en cambio, aprueba el color que ese pigmento produce dentro de la pieza, y entre una cosa y otra intervienen dos variables que el porcentaje no registra.
Dispersión: pigmento que está en la fórmula y deja de teñir
Un aglomerado de pigmento mal disperso aporta todo su peso a la carga y muy poco al color, porque las partículas del centro del aglomerado quedan ocultas a la luz. Un lote con dispersión deficiente puede tener la carga correcta y aun así teñir menos, además de dejar puntos y rayas en la pieza. Ya explicamos este mecanismo en el artículo sobre reducir el consumo de masterbatch sin perder cobertura. Medir solo la carga deja fuera la mitad del problema.
Grado de pigmento: la misma química con otro rendimiento
Dos dióxidos de titanio, o dos azules de ftalocianina, pueden diferir en tamaño de partícula, tratamiento superficial o forma cristalina, y con ello en poder cubriente y en tono. Si cambia el grado del pigmento, la carga puede quedar idéntica y el color de tu pieza moverse. Esa variación solo aparece cuando el masterbatch se compara contra un estándar en términos de color.
Calcinación: la prueba que pesa el pigmento inorgánico y deja fuera lo demás
Cómo funciona la prueba de cenizas
La calcinación, o prueba de contenido de cenizas, consiste en pesar una muestra del masterbatch en un crisol y llevarla a una mufla a alta temperatura hasta que la resina y los componentes orgánicos se queman por completo. Después se pesa el residuo. Ese peso, expresado como porcentaje de la muestra inicial, corresponde a la fracción inorgánica del concentrado. La norma ISO 3451 describe los procedimientos generales para determinar cenizas en plásticos.
El método funciona muy bien en masterbatch blanco de dióxido de titanio y en colores formulados con óxidos de hierro u otros pigmentos minerales, que resisten la temperatura de la mufla. Para los vasos del ejemplo, una calcinación en la recepción habría confirmado o descartado en una tarde si el lote traía la carga que declaraba el certificado.
Lo que las cenizas dejan sin responder
El residuo incluye todo lo inorgánico: el pigmento, y también el carbonato de calcio, el talco u otras cargas minerales que lleve la fórmula. Una ceniza correcta confirma la fracción mineral total sin identificar qué parte es pigmento. El carbonato de calcio, además, pierde peso a temperaturas muy altas al liberar dióxido de carbono, por lo que la temperatura de la prueba debe fijarse y repetirse igual en cada medición. Los pigmentos orgánicos se queman junto con la resina y no dejan residuo útil.
Negro de humo: horno en nitrógeno y termogravimetría
El negro de humo también se quema en una mufla con aire, así que su contenido se mide calentando la muestra en atmósfera de nitrógeno: el polímero se descompone en compuestos volátiles, el carbono permanece y el residuo se pesa. La termogravimetría sigue el mismo principio con más detalle, porque registra la pérdida de peso mientras sube la temperatura, primero en nitrógeno y después en aire. Así separa en una sola prueba la resina, el negro de humo y las cargas minerales.
Fuerza tintórea: la medición que compara tu lote contra el estándar en términos de color
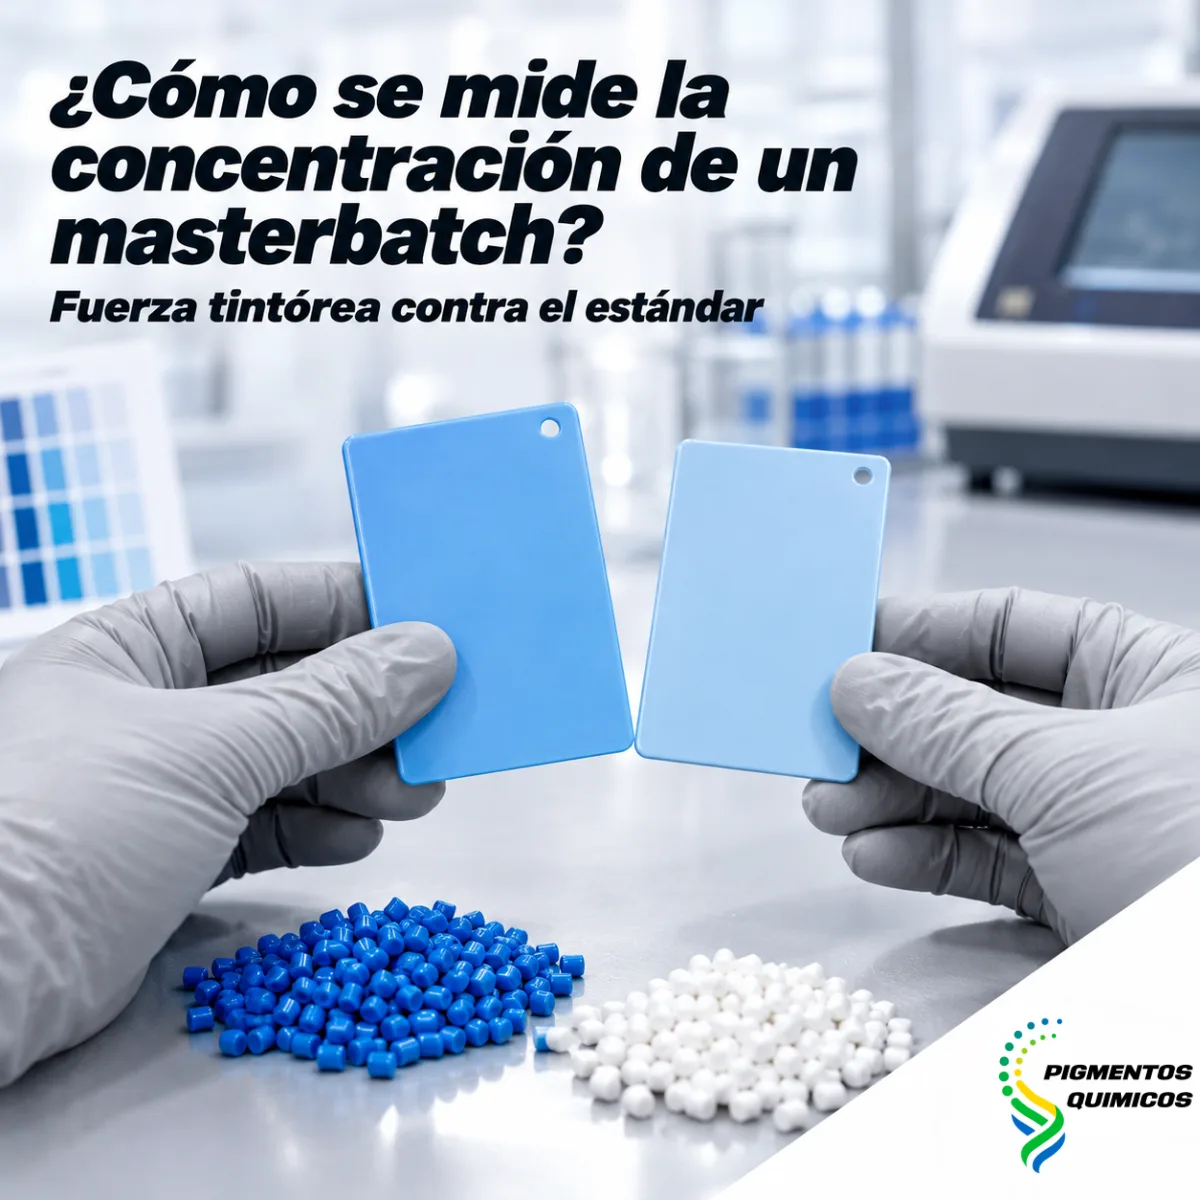
La calcinación responde cuánto mineral hay en el concentrado. Tu cliente, en cambio, necesita saber si este lote tiñe igual que el aprobado, y para eso se mide la fuerza tintórea relativa, el control más usado en masterbatch de color.
Placas a dosificación fija sobre la misma resina
El lote nuevo y el estándar se procesan en paralelo con la misma resina, la misma dosificación y las mismas condiciones de máquina, y se moldean placas del mismo espesor. Cualquier diferencia de color entre ambas placas proviene entonces del concentrado, porque todo lo demás quedó fijo.
Reducción con blanco: la prueba que amplifica la diferencia
En un color intenso y opaco, una diferencia de carga se nota poco, porque el pigmento ya satura la pieza. Por eso los colores se evalúan también en reducción: el masterbatch se mezcla con una cantidad fija de blanco de dióxido de titanio, y en ese tono pastel cualquier variación de fuerza se vuelve evidente.
Del espectrofotómetro a un porcentaje de fuerza relativa
El espectrofotómetro mide la reflectancia de ambas placas, y el programa calcula la fuerza del lote como porcentaje del estándar a partir de la absorción del pigmento en la zona del espectro donde más absorbe. Un resultado cercano a 100% indica que el lote tiñe igual; por debajo, que tiñe menos y tu dosificación habitual quedará corta; por encima, que tiñe más y estarás poniendo pigmento de sobra. Junto con la fuerza se reporta el ΔE, que indica si además cambió el tono. Cómo se interpreta ese número lo explicamos en el artículo sobre colores aprobados a simple vista y rechazados en control de calidad.
Densidad y aditivos: cuando el pigmento es solo una parte de lo que hay que medir
Densidad en concentrados blancos y con cargas
El dióxido de titanio y las cargas minerales son mucho más densos que la resina portadora, así que la densidad del masterbatch sube con su carga. Medir la densidad de cada lote ofrece una verificación rápida de consistencia en concentrados blancos y con cargas: detecta desviaciones contra lotes anteriores, aunque para conocer la carga exacta conviene confirmarla con cenizas.
Aditivos: una técnica para cada química
En un masterbatch de aditivos, como un estabilizador ultravioleta, un antiestático o un deslizante, el color dice poco o nada sobre la concentración. Esta se verifica con técnicas analíticas propias de cada química, como la espectroscopía infrarroja, o la fluorescencia de rayos X cuando el aditivo contiene un elemento identificable. También se valida con la prueba funcional en la pieza.
Cómo cuidamos la concentración de tu masterbatch de un pedido al siguiente
Desarrollo y aprobación sobre tu resina
En Pigmentos Químicos desarrollamos cada masterbatch en laboratorio para tu resina y tu proceso, y te enviamos una muestra de un kilo sin costo para que valides el color en tu propia línea antes de ordenar. Ese desarrollo aprobado queda como la referencia de color de tu producto, la misma contra la que conviene comparar cada lote que recibas.
Certificado de calidad y trazabilidad con cada pedido
Cada pedido incluye certificado de calidad, hoja técnica y hoja de seguridad, y nuestro sistema de gestión de calidad, certificado bajo ISO 9001:2015, mantiene la trazabilidad de cada producción. Medimos el color con espectrofotómetro, de modo que cualquier conversación sobre un lote parte de una medición.
Inspección de recepción en tu planta
También te recomendamos sumar una verificación propia al recibir cada lote: una placa de color contra la muestra que aprobaste y, en concentrados blancos o con cargas, una calcinación o una medición de densidad. Con esos registros, el día que un vaso salga translúcido sabrás en horas si la causa está en la carga, en la dispersión o en la dosificadora.
La concentración de un masterbatch se verifica por composición y por desempeño, y la combinación de ambas pruebas protege tu color de un pedido al siguiente. En Pigmentos Químicos desarrollamos tu concentrado sobre tu resina, lo entregamos con certificado de calidad y te ayudamos a definir qué verificar en tu recepción. Cuéntanos tu color, tu resina y tu dosificación en https://pigmentosquimicos.com
Preguntas frecuentes
¿El porcentaje de pigmento del certificado basta para aprobar un lote?
Es un buen primer filtro, aunque incompleto. La carga confirma cuánto pigmento entró en la fórmula; la fuerza tintórea contra el estándar confirma que ese pigmento tiñe como el lote aprobado. Para colores con tolerancia estrecha, pide ambas verificaciones o haz la segunda en tu recepción.
¿Puedo saber cuánto masterbatch lleva una pieza ya fabricada?
Con pigmentos inorgánicos, sí: la calcinación de la pieza da su contenido mineral, y si conoces la carga del concentrado y la resina no lleva otras cargas, puedes estimar la dosificación real. Con pigmentos orgánicos, la vía es comparar el color de la pieza contra placas moldeadas a dosificaciones conocidas del mismo masterbatch.
¿Conviene un masterbatch más concentrado para gastar menos?
Un concentrado de mayor carga se dosifica en menor proporción y reduce el volumen que compras y almacenas. A cambio, exige una dosificadora más precisa, porque la misma variación de dosificación mueve más el color, y una portadora capaz de dispersar ese pigmento adicional. La decisión se toma con pruebas en tu máquina y con tu tolerancia de color.