¿Qué es la colorimetría industrial?
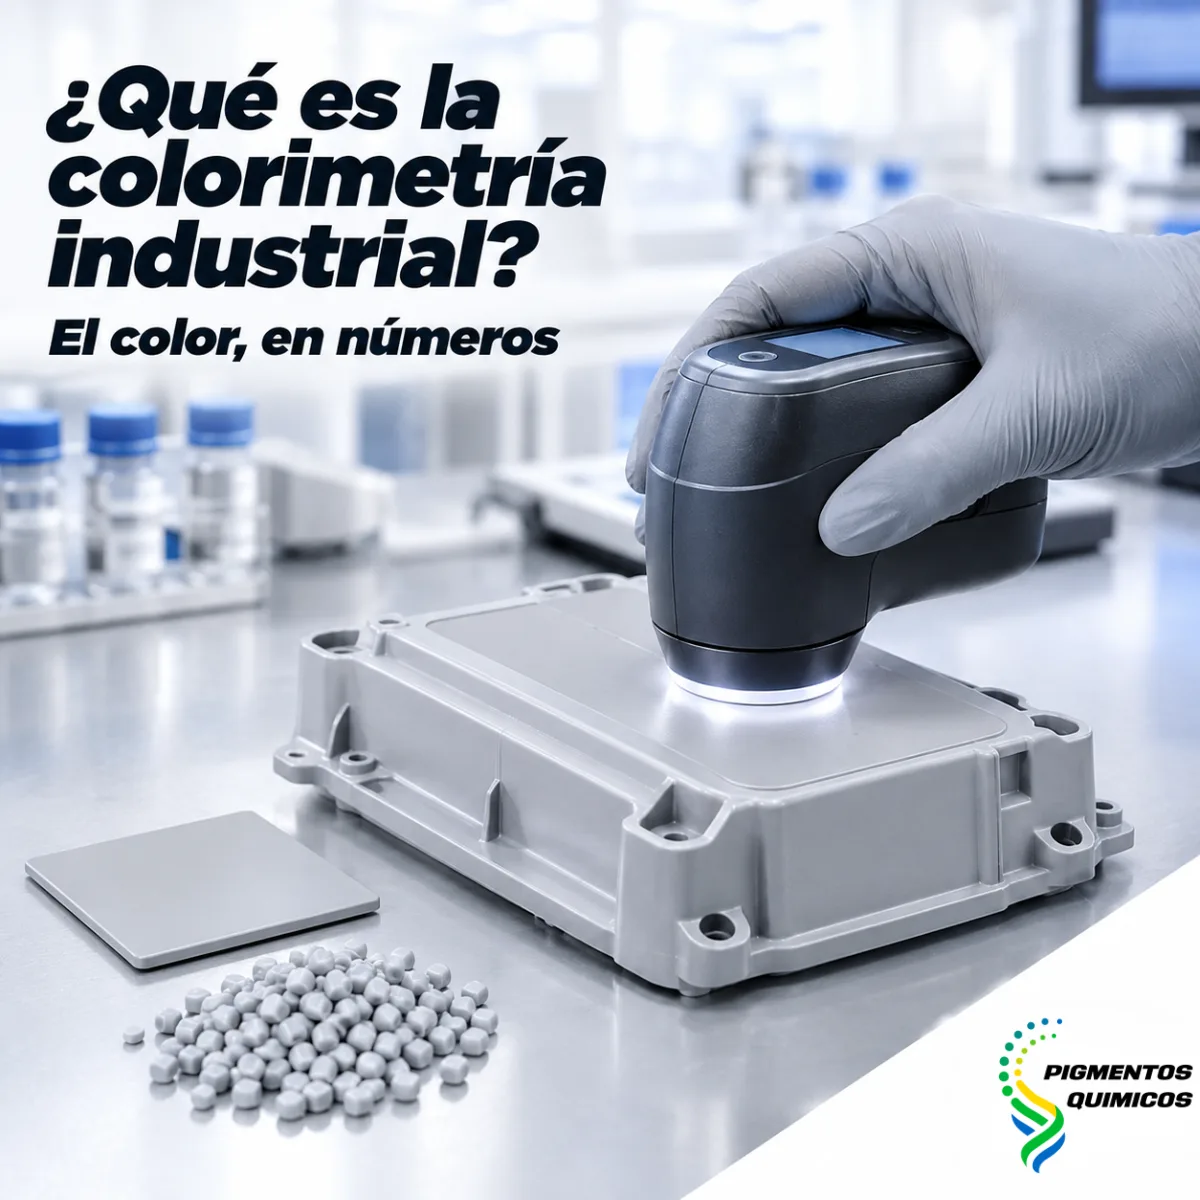
La colorimetría industrial mide el color con espectrofotómetro y lo expresa en CIELAB y ΔE para aprobar cada lote con criterios objetivos y repetibles.
Tu planta inyecta carcasas gris claro para un fabricante de electrodomésticos, y el contrato fija una tolerancia de color medida con instrumento. Tu laboratorio midió el primer lote de producción, obtuvo un ΔE dentro de lo pactado y lo liberó. Una semana después, el área de calidad del cliente reportó la misma pieza fuera de tolerancia y retuvo el embarque completo en su almacén. Las dos mediciones eran correctas: el cliente calculaba con otra fórmula de ΔE, con otro iluminante y con el brillo excluido, mientras tu laboratorio usaba la configuración de fábrica de su espectrofotómetro. Durante los días que tomó aclarar qué número valía, la línea de ensamble del cliente esperó piezas y tu inventario terminado no pudo salir de planta.
La colorimetría industrial es la medición del color con instrumentos y condiciones normalizadas: luz, observador, geometría y fórmula de diferencia. Convierte cada tono en coordenadas CIELAB comparables, y solo funciona cuando proveedor y cliente miden igual.
Del ojo al número: lo que la colorimetría hace con la luz que refleja tu pieza
Un color existe gracias a tres elementos: una fuente de luz, un objeto que absorbe una parte de esa luz y refleja el resto, y un observador que interpreta lo reflejado. La colorimetría industrial fija los tres por norma, para que una medición hecha hoy en tu planta pueda compararse con otra hecha el próximo año en el laboratorio de tu cliente. En otro artículo explicamos por qué la aprobación a simple vista resulta insuficiente para un contrato; aquí vemos cómo funciona el sistema que la sustituye.
Curva de reflectancia: la huella espectral de cada pigmentación
El espectrofotómetro ilumina la muestra y mide qué porcentaje de la luz refleja en cada longitud de onda del espectro visible, aproximadamente de 400 a 700 nanómetros. El resultado es una curva de reflectancia, la huella espectral de esa pigmentación en esa resina. Dos piezas con la misma curva se verán iguales bajo cualquier luz; dos piezas con curvas distintas pueden coincidir bajo una luz y separarse bajo otra. Ese fenómeno es el metamerismo, al que ya dedicamos dos artículos, y la curva es la herramienta que permite anticiparlo.
Iluminante y observador: la luz y el ojo que fija la norma
Para convertir la curva en números, el cálculo necesita una luz y un ojo de referencia. La Comisión Internacional de Iluminación (CIE) define iluminantes normalizados como el D65, que representa la luz de día promedio; el A, que corresponde a la lámpara incandescente; y varios fluorescentes, como el F2 y el F11, comunes en oficinas y tiendas. También define dos observadores estándar, de 2° y de 10°, según el campo visual con que se mira la muestra; en el control de color de plásticos predomina el de 10°. Cambiar cualquiera de estas condiciones cambia las coordenadas calculadas para la misma pieza.
CIELAB: el mapa donde cada color de tu producto tiene coordenadas
El espacio CIELAB, definido por la CIE en 1976, ubica cualquier color en tres ejes. Es el sistema más usado para especificar y controlar color en plásticos, porque sus distancias se acercan a las diferencias que percibe el ojo y porque sus ejes indican hacia dónde corregir un lote. Con él, una carcasa gris que alguien describiría como «un poco amarillenta» queda expresada en valores que dos laboratorios pueden comparar.
L*, a* y b*: luminosidad y dos ejes de tono
L* mide la luminosidad, de 0 para el negro absoluto a 100 para el blanco ideal. El eje a* va del verde, en valores negativos, al rojo, en valores positivos; el eje b* va del azul, en negativos, al amarillo, en positivos. Una pieza gris neutra tiene a* y b* cercanos a cero; si su b* sube de un lote a otro, el gris tira a amarillo, una señal frecuente de exceso de temperatura en el proceso o de degradación de la resina.
Croma y ángulo de tono: la lectura que usa el formulador
Las mismas coordenadas se expresan también en forma polar, como L*C*h°. El croma C* indica qué tan saturado es el color, y el ángulo h° ubica su tono en una rueda de 0 a 360 grados. Para quien formula, esta lectura resulta más intuitiva: un lote con croma bajo pide más fuerza de color, y un lote con el ángulo de tono desplazado pide cambiar la proporción entre los pigmentos de la fórmula.
Por qué dos laboratorios pueden medir la misma pieza y obtener otro ΔE
El ΔE, o Delta E, resume en un número la distancia entre la muestra y el estándar. El caso de las carcasas grises muestra que ese número depende de cómo se calcula y de cómo se mide, y que un contrato que solo dice «ΔE máximo» deja abierta la puerta a dos lecturas válidas y contradictorias. Las causas se concentran en tres puntos.
Fórmulas de ΔE con escalas distintas
La fórmula original, ΔE*ab, mide la distancia en línea recta dentro de CIELAB. Es sencilla, aunque trata igual todas las regiones del espacio, y el ojo tolera más diferencia de croma en colores muy saturados que en grises y pasteles. Las fórmulas CMC y CIEDE2000 corrigen esa desigualdad al ponderar luminosidad, croma y tono según la zona del color. El mismo par de piezas puede dar valores muy diferentes con cada fórmula, así que una tolerancia sin fórmula declarada carece de significado práctico.
Geometría del instrumento: brillo incluido o excluido
Los espectrofotómetros de esfera, con geometría d/8°, pueden medir con el brillo especular incluido (SCI) o excluido (SCE). La lectura SCI describe el color del material casi sin importar el acabado; la SCE se parece más a lo que ve el ojo, porque una superficie brillante se percibe más oscura y saturada que una mate del mismo material. Para comparar formulaciones conviene SCI; para evaluar la apariencia de piezas con texturas o brillos distintos, SCE. Lo indispensable es que ambas partes usen el mismo modo.
La muestra: espesor, textura, temperatura y fondo
Una placa delgada o translúcida deja pasar luz, y su lectura cambia según el fondo sobre el que se mide; por eso las placas de control se moldean con espesor fijo y opacidad suficiente, o se miden siempre sobre el mismo respaldo. La textura del molde, la orientación de la pieza en el puerto del instrumento y la temperatura también mueven la lectura. Algunas pigmentaciones cambian de tono mientras la pieza sigue caliente, de modo que conviene medir cuando ya se estabilizó a temperatura ambiente.
Tres momentos de tu producción donde la colorimetría evita un rechazo
Igualación de color a partir de curvas espectrales
Al desarrollar un color, el formulador mide la referencia del cliente y busca una combinación de pigmentos cuya curva de reflectancia se acerque a la del estándar. Los programas de formulación por computadora usan bases de datos del comportamiento de cada pigmento en cada resina para proponer recetas y predecir el ΔE bajo varios iluminantes. Una igualación que reproduce la curva completa del estándar mantiene la coincidencia bajo distintas luces y reduce el riesgo de metamerismo desde el primer kilo.
Control de lote: la dirección del error importa tanto como su tamaño
Un ΔE fuera de tolerancia indica que hay que corregir; sus componentes ΔL*, Δa* y Δb* indican cómo. Un ΔL* positivo señala un lote más claro que el estándar, que en producción puede venir de una dosificación baja o de una pared más delgada; un Δb* positivo, un lote más amarillo, que en una pieza blanca o gris puede apuntar a un perfil de temperaturas demasiado alto. Con esa lectura, tu equipo corrige la variable que se movió en lugar de subir la dosificación por costumbre.
Cabina de luz: la evaluación visual con condiciones controladas
El instrumento convive con el ojo entrenado. Las piezas con efectos metálicos o perlados, las texturas profundas y la aprobación final de apariencia se revisan en una cabina con iluminantes normalizados, donde la muestra y el estándar se comparan bajo luz de día, incandescente y fluorescente. La cabina hace repetible una evaluación visual que, en el piso de planta, depende de la lámpara más cercana y de la hora del turno.
Cómo usamos la colorimetría para que tu color se repita en cada pedido
Condiciones de medición acordadas antes de producir
En Pigmentos Químicos medimos el color con espectrofotómetro, y te recomendamos dejar por escrito, junto con la tolerancia, las condiciones con que se mide: fórmula de ΔE, iluminantes, observador, modo de brillo y tipo de muestra. Con esas cinco definiciones en el acuerdo, tu laboratorio, el de tu cliente y el nuestro hablan del mismo número, y un lote liberado en tu planta llega con la misma lectura al almacén de tu cliente.
Un estándar físico en tu resina y tu proceso
Desarrollamos las igualaciones a partir de una referencia de catálogo o de una muestra física que nos envías, y formulamos el masterbatch en laboratorio para tu resina y tu proceso. Te enviamos una muestra de un kilo sin costo para que valides el color en tu propia línea, y cada pedido llega con certificado de calidad, hoja técnica y hoja de seguridad. El desarrollo aprobado, moldeado en tu resina, es el estándar físico que conviene conservar junto con sus coordenadas, porque las placas también envejecen y una referencia medida a tiempo permite reponerla sin perder el color.
La colorimetría industrial convierte el color de tu producto en coordenadas que cualquier laboratorio puede reproducir, siempre que todos midan con las mismas reglas. En Pigmentos Químicos desarrollamos tu masterbatch con medición espectrofotométrica y te ayudamos a definir las condiciones de control que vas a pactar con tu cliente. Cuéntanos tu color, tu resina y tu tolerancia en https://pigmentosquimicos.com
Preguntas frecuentes
¿Qué tolerancia de ΔE debo pedir para mi producto?
Depende de qué tan visible es el color, de si la pieza se ensambla junto a otras y de la fórmula de ΔE que uses. Una pieza que se monta al lado de otra de distinto proceso o proveedor exige una tolerancia más estrecha que un componente oculto. Defínela con tu cliente sobre piezas reales, con la fórmula y las condiciones de medición escritas.
¿Cada cuánto debo calibrar el espectrofotómetro?
Sigue las indicaciones del fabricante del equipo; la práctica habitual es calibrar con la placa blanca y la referencia de negro al inicio de cada turno o cuando cambian las condiciones del laboratorio, y mantener esas referencias limpias y protegidas. Además, conviene medir periódicamente una placa de control propia para detectar cualquier deriva del instrumento.
¿Se puede medir el color de una pieza transparente o translúcida?
Sí, con un instrumento que mida transmitancia o con un procedimiento fijo de reflectancia sobre un respaldo constante. En piezas transparentes el color depende mucho del espesor, así que el estándar y la muestra deben tener la misma sección. Acordar el método con tu cliente evita lecturas imposibles de comparar.