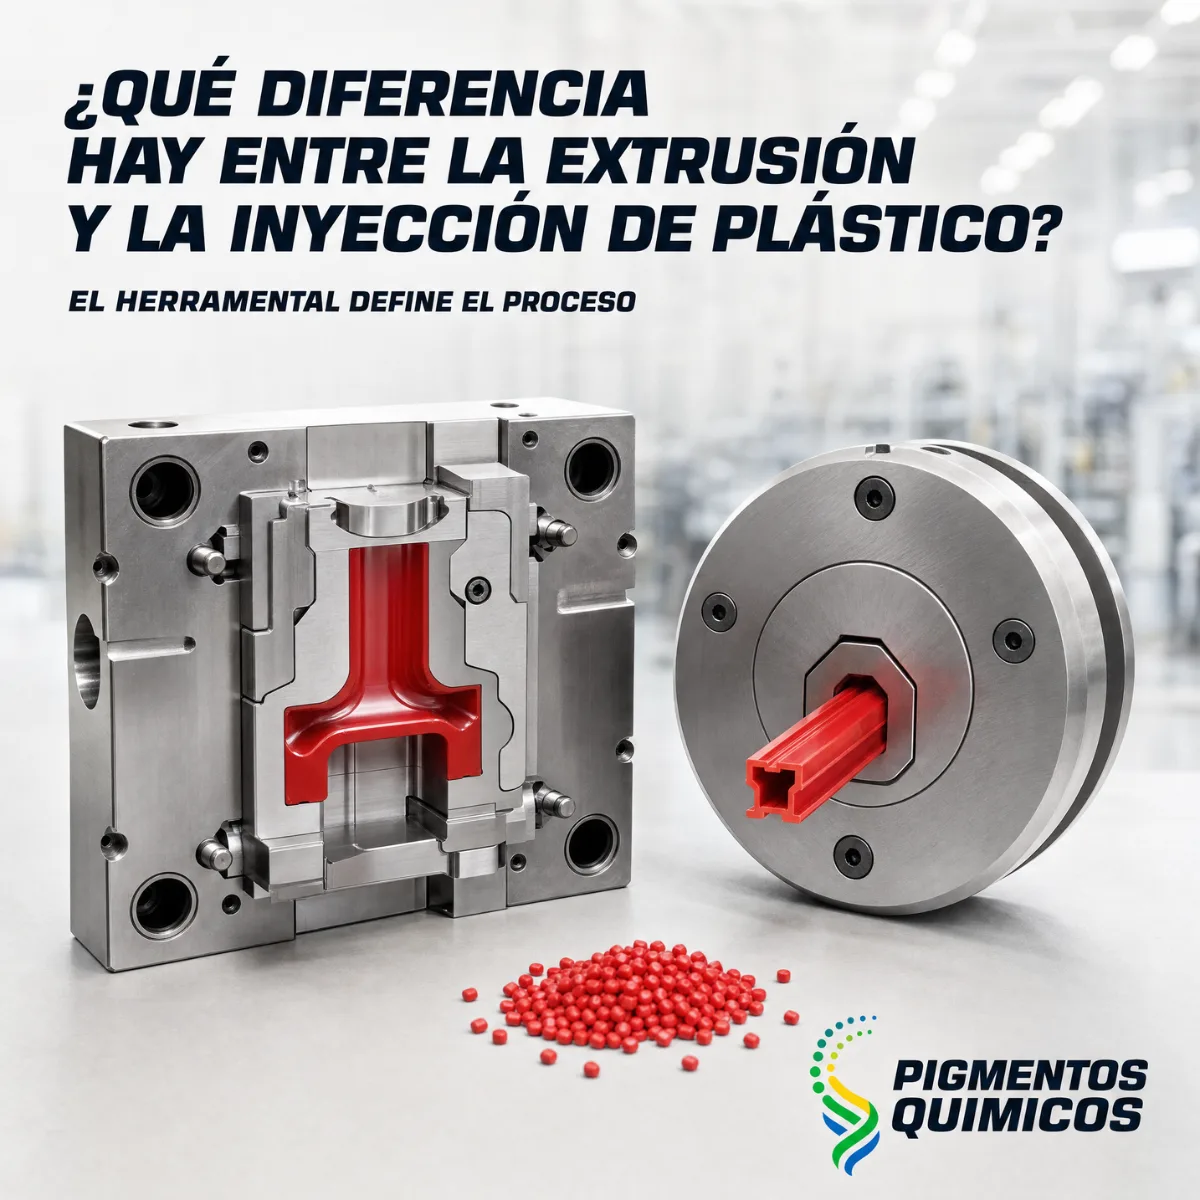
¿Qué diferencia hay entre la extrusión y la inyección de plástico?
La inyección llena un molde cerrado pieza por pieza; la extrusión empuja material sin pausa a través de un dado abierto. Eso cambia el herramental, los costos y cómo se funde, mezcla y dosifica el masterbatch.
Tu planta inyecta desde hace años los esquineros y conectores de un sistema de anaqueles modulares en el gris de marca de tu cliente, con un masterbatch que nunca te ha dado problemas. Este año el cliente te pidió también el perfil extruido que une esas piezas, y tu equipo arrancó la extrusora con el mismo concentrado y el mismo porcentaje. El perfil salió más claro, con rayas finas a lo largo, y en el armado el esquinero y el perfil parecen de dos marcas distintas. El cliente detuvo el lanzamiento y rechazó el primer lote de producción de perfil.
La inyección llena un molde cerrado pieza por pieza; la extrusión empuja material sin pausa a través de un dado abierto. Eso cambia el herramental, los costos y cómo se funde, mezcla y dosifica el masterbatch.
Un mismo plástico fundido, dos destinos que exigen decisiones distintas
La inyección y la extrusión comparten el punto de partida: un husillo que gira dentro de un barril caliente y funde la resina junto con el masterbatch. Lo que el material encuentra al final del barril define el producto, la inversión en herramental, el ritmo de producción y la forma en que el color se integra.
Inyección: un molde cerrado que se llena pieza por pieza
En la inyección, el husillo acumula una cantidad medida de material fundido y la dispara a alta presión dentro de un molde cerrado y enfriado. El material llena la cavidad, solidifica bajo presión y la pieza sale completa cuando el molde abre: una tapa, un esquinero, una cubeta. Cada disparo es un ciclo intermitente, y la geometría queda definida en las tres dimensiones por el acero del molde.
Extrusión: un dado abierto que da forma a un producto continuo
En la extrusión, el husillo trabaja sin pausa y empuja el material a través de un dado abierto que le da forma a una sección transversal. Sale un producto continuo: tubo, perfil, lámina, película o cable recubierto. Después se enfría con agua o aire, un jalador lo arrastra a velocidad constante y al final se corta o se embobina.
Por regla general, lo que tiene forma cerrada, detalles en varias caras o roscas se inyecta, y lo que mantiene la misma sección a lo largo se extruye. Muchos productos combinan ambos, como una tubería con sus conexiones o el anaquel del ejemplo, y ahí empieza el reto de color.
Herramental, ciclo y tolerancias: donde se define el costo de tu proyecto
El molde concentra la inversión antes de la primera pieza
Un molde de inyección es una pieza de ingeniería en acero con cavidades, enfriamiento, expulsores y, a veces, canal caliente. Su fabricación toma semanas o meses y la inversión se recupera con volumen. Un dado de extrusión forma una sola sección y suele costar menos que un molde de complejidad comparable, aunque la línea necesita tina de enfriamiento, calibrador, jalador y cortadora o embobinadora.
Un cambio de diseño en una pieza inyectada puede obligar a rehacer el molde; en extrusión, ajustar el dado suele ser más rápido y barato. La inyección pide volúmenes que paguen el herramental, y la extrusión, producciones largas que justifiquen el arranque de la línea.
Segundos por ciclo frente a metros por minuto
La inyección se mide en segundos por ciclo y piezas por cavidad, y el enfriamiento dentro del molde suele marcar el ritmo. La extrusión se mide en kilos por hora y metros por minuto, con el límite en la capacidad de fundir y de enfriar el producto. Arrancar y estabilizar una extrusora consume tiempo y material, así que cada paro y cada cambio de color pesan más.
Tolerancias: el molde fija la pieza y la línea ajusta la sección
Las tolerancias de una pieza inyectada dependen sobre todo de la contracción y del enfriamiento en el molde. En extrusión, el material se hincha al salir del dado, se estira con el jalador y se contrae al enfriar, así que las medidas dependen del calibrador, la velocidad de línea y la temperatura del agua. Cualquier variación de velocidad se refleja en el espesor de pared y, como veremos, en el color.
Por qué el masterbatch que funciona en tu inyectora puede fallar en la extrusora
Aquí nace la mayoría de los reclamos. El pigmento del masterbatch tiene que fundirse, distribuirse y dispersarse en la resina base mientras el material pasa por el barril, y cada proceso le da condiciones distintas. En otro artículo explicamos por qué el color falla más fácil en película delgada; aquí van las cuatro variables que cambian con el proceso.
Tiempo de residencia: disparos intermitentes frente a flujo continuo
En inyección, el material permanece en el barril varios ciclos, según el tamaño del disparo frente a la capacidad del barril, y espera mientras el molde enfría y abre. Con una inyectora grande para la pieza o con canal caliente, la residencia se alarga y los pigmentos orgánicos sensibles pueden virar. En extrusión, el flujo es continuo y la residencia depende del caudal: estable mientras la línea mantiene su velocidad, y larga en cada baja de ritmo o paro, con el material expuesto al calor en barril, malla y dado.
Mezclado y esfuerzo cortante: la compuerta del molde frente al dado
En la inyectora, el mezclado ocurre mientras el husillo carga el siguiente disparo, y la contrapresión es la palanca del operador para mejorarlo. Luego, el paso por la compuerta a gran velocidad homogeneiza, pero orienta los pigmentos de efecto y marca las zonas donde dos frentes de flujo se encuentran. En la extrusora, el husillo suele ser más largo, con secciones de mezcla, y la malla agrega resistencia al flujo. El mezclado es más sostenido, aunque los aglomerados que el husillo dejó cerrados llegan intactos a la malla o al producto.
Dosificación ligada a la carga del husillo o al caudal de la línea
En inyección, el dosificador entrega masterbatch solo mientras el husillo carga, y su calibración depende del tiempo de recuperación; si ese tiempo cambia, la proporción de color cambia con él. En extrusión, el dosificador acompaña un caudal continuo: si la línea acelera o frena y el dosificador mantiene su ritmo, la concentración de color sube o baja. Un dosificador gravimétrico enlazado a la extrusora es la forma más segura de mantener la proporción.
Resina portadora e índice de fluidez: grados de inyección frente a grados de extrusión
Las resinas de inyección suelen tener un índice de fluidez alto para llenar el molde; las de extrusión, uno bajo, que da la resistencia en fundido para que el tubo o el perfil conserven su forma. Una portadora de alta fluidez trabaja bien en la inyectora, pero en una resina de extrusión viscosa puede fundir antes, deslizarse sin integrarse y dejar rayas. La regla práctica pide una portadora compatible con la resina base y con fluidez cercana a la suya o ligeramente superior.
Defectos de color que delatan en qué proceso nació la pieza
Cuando llega un reclamo de color, el tipo de defecto casi siempre señala el proceso y la variable responsable. Reconocerlo te ahorra días de ajustes a ciegas.
En inyección: líneas de unión, marcas de flujo y piezas que se deforman
En inyección, los defectos aparecen en puntos fijos de la pieza. Las líneas de unión se forman donde dos frentes de flujo se encuentran, y con pigmentos metálicos o perlados se ven como una costura oscura. Las marcas de flujo junto a la compuerta revelan un pigmento orientado. Además, ciertos azules y verdes de ftalocianina actúan como nucleantes en polietileno y polipropileno y modifican la contracción, así que una tapa puede salir deformada solo por el color que lleva.
En extrusión: rayas longitudinales, puntos y tramos de otro tono
En extrusión, los defectos se estiran en la dirección de la línea. Una raya continua indica pigmento mal distribuido, un depósito en el labio del dado o material degradado en una zona donde el flujo se estanca. Los puntos son aglomerados que cruzaron la malla. Los tramos de otro tono suelen coincidir con un cambio de malla, una variación de velocidad o un dosificador que perdió el ritmo, y como el producto es continuo, comprometen muchos metros antes de que alguien los detecte.
Los cambios de color también cuestan distinto. En la inyectora basta purgar barril y canal caliente; en la extrusora hay que purgar barril, malla y dado, con metros de transición que terminan en el molino. Por eso en extrusión conviene programar los colores de claro a oscuro.
Cómo formulamos el color cuando tu producto combina piezas inyectadas y extruidas
En Pigmentos Químicos tratamos cada proceso como un desarrollo propio, aunque el color de destino sea el mismo.
Un masterbatch por proceso, con la portadora que cada resina necesita
Formulamos el concentrado de inyección sobre una portadora compatible con tu grado de inyección, y el de extrusión sobre una compatible con tu grado de extrusión, con pigmentos que resistan el perfil de temperaturas y la residencia de cada línea. Cuando se quiere usar un solo concentrado en ambos procesos, conviene probarlo en las dos líneas antes de aprobarlo.
Un solo estándar de color, aprobado en la pieza real de cada proceso
La aprobación se hace dos veces, sobre la pieza inyectada y sobre el producto extruido, medidos con espectrofotómetro contra el mismo estándar y con la misma fuente de luz. El perfil tiene otro espesor, otro acabado y otro enfriamiento que el esquinero, y cada formulación se ajusta hasta igualarlos.
Dosificación documentada para cada línea
Entregamos la dosificación de cada proceso con las condiciones en que se aprobó: temperaturas, velocidad de línea o tiempo de ciclo y tipo de dosificador. Así tu equipo reproduce el color en cada lote de producción y detecta a tiempo la variable que se movió.
Si tu producto combina piezas inyectadas y extruidas, el color se diseña para los dos procesos desde el inicio. En Pigmentos Químicos formulamos el masterbatch para la resina y la línea de cada pieza, y lo aprobamos contra un mismo estándar. Cuéntanos tus piezas, tus resinas y tus procesos en https://pigmentosquimicos.com
Preguntas frecuentes
¿Puedo usar el mismo masterbatch en inyección y en extrusión?
En algunos casos sí, cuando las dos resinas tienen fluidez parecida y el color es oscuro y tolerante. Con una resina de extrusión de baja fluidez o un color claro y exigente, conviene un concentrado para cada proceso, aprobado contra el mismo estándar.
¿Por qué la pieza inyectada y el perfil extruido salen de distinto tono con la misma dosificación?
Cada proceso deja el pigmento en condiciones distintas: espesor, acabado, velocidad de enfriamiento y orientación cambian cómo la luz lee el color. A la misma dosificación, un perfil de pared delgada puede verse más claro que una pieza gruesa, así que la dosificación se ajusta en cada proceso.
¿Qué proceso conviene para un producto nuevo?
Depende de la geometría y del volumen. Las formas cerradas, los detalles en varias caras o las roscas piden inyección; una sección constante a lo largo se extruye con herramental más económico. Para el color, define el proceso antes de desarrollar el masterbatch, porque la formulación cambia con él.