¿Cómo funciona el proceso de extrusión de plástico?
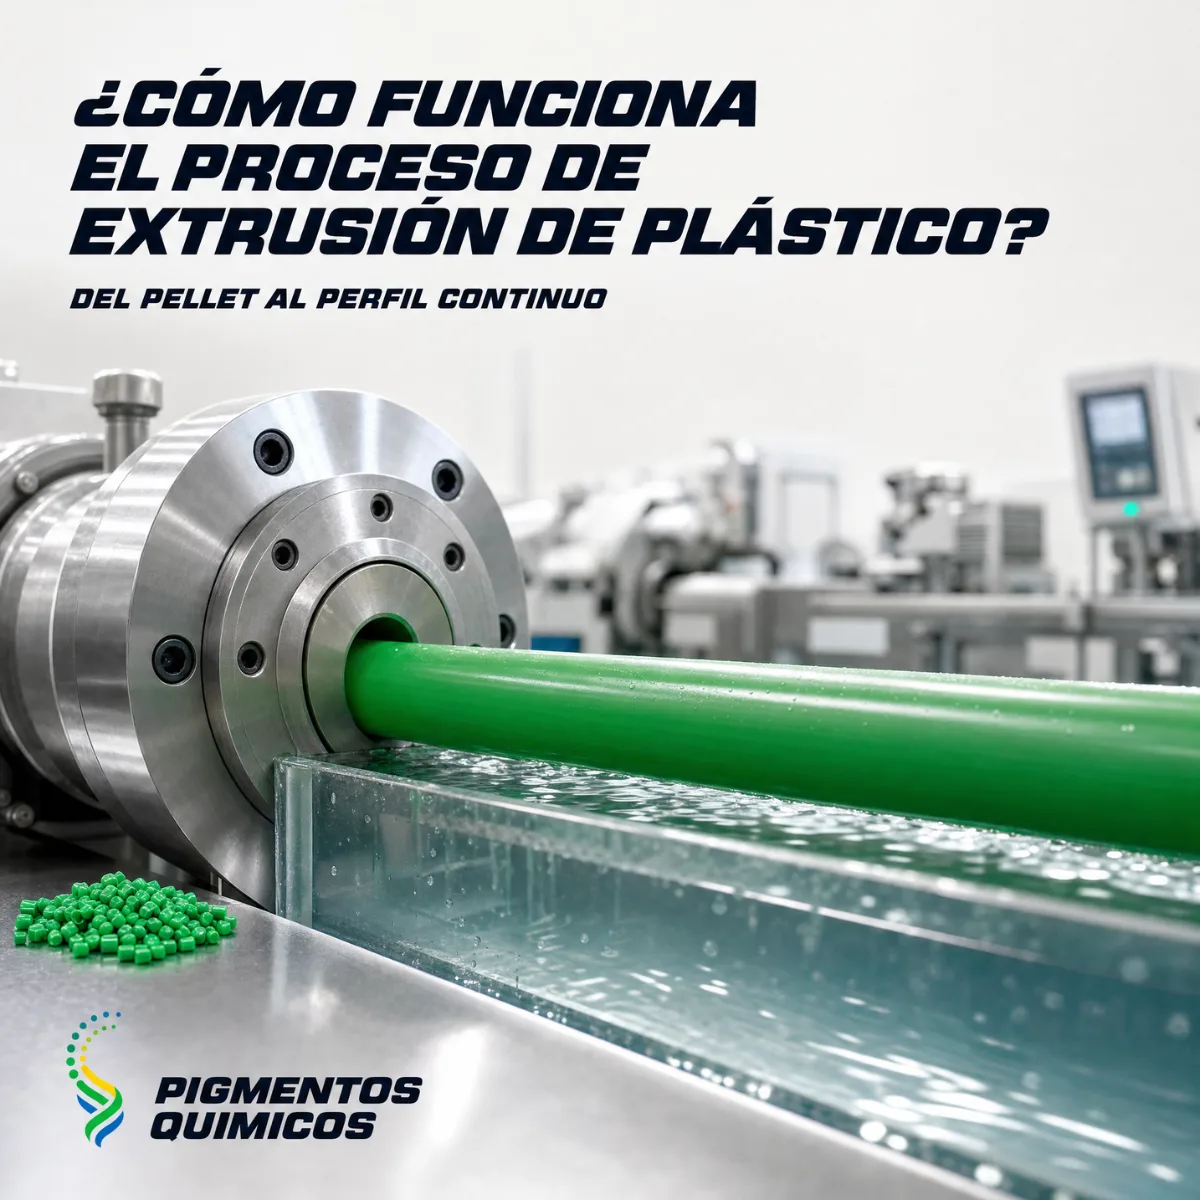
En la extrusión, resina y masterbatch pasan por tolva, husillo, barril, malla y dado, y luego se enfrían, se jalan y se cortan o embobinan. Cada estación decide si el color sale uniforme.
Tu línea de tubo liso de polietileno naranja para instalaciones eléctricas trabajó estable toda la semana hasta que, de madrugada, el operador cambió la malla porque la presión venía subiendo y, para recuperar el pedido, aumentó la velocidad del jalador. Durante las horas siguientes el tubo salió con un naranja más pálido y rayas finas a lo largo, y nadie lo notó hasta que el turno de la mañana comparó los rollos contra la muestra. El distribuidor recibió bobinas de dos tonos en el mismo pedido y regresó el embarque completo, porque su cliente eléctrico rechaza tubo que parezca de otro fabricante. El masterbatch era el mismo de siempre; lo que cambió fue la forma en que la línea lo procesó.
En la extrusión, resina y masterbatch pasan por tolva, husillo, barril, malla y dado, y luego se enfrían, se jalan y se cortan o embobinan. Cada estación decide si el color sale uniforme.
Del pellet al rollo: el recorrido donde tu color puede perderse en cada estación
Una línea de extrusión es una cadena de equipos que trabajan al mismo ritmo: la extrusora funde y empuja, el dado da forma, el enfriamiento fija la geometría, el jalador marca la velocidad y el final de línea corta o embobina. Si una estación cambia de ritmo, las demás lo resienten, y el color es de lo primero que lo delata.
Tolva y garganta de alimentación: la mezcla empieza en frío
La resina y el masterbatch entran por la tolva, casi siempre a través de un dosificador. Si los pellets de masterbatch tienen un tamaño o una densidad muy distintos a los de la resina, se separan con la vibración o con la carga por succión, y la proporción que entra al husillo cambia con el nivel de la tolva. Conviene dosificar cerca de la garganta y mantener estable el nivel de material. La garganta se enfría con agua para que los pellets conserven su forma hasta entrar al husillo; si se pegan y forman un puente, el caudal cae y el producto muestra variaciones de espesor y de tono.
Husillo: tres zonas con tres trabajos distintos
El husillo es el corazón del proceso. En la zona de alimentación, sus filetes profundos transportan los pellets sólidos hacia adelante. En la zona de compresión, la profundidad del canal disminuye, el material se comprime contra el barril caliente y se funde por el calor de las resistencias y por la fricción. En la zona de dosificación, también llamada de medición, el canal es poco profundo y el material ya fundido se homogeneiza y se bombea a presión constante hacia el dado. Muchos husillos de extrusión incorporan además secciones de mezcla, con barreras o pernos, que obligan al fundido a dividirse y reunirse para repartir mejor el pigmento.
Para el color, la zona de compresión es la más delicada. La resina portadora del masterbatch tiene que fundir al mismo tiempo que la resina base o un poco antes, para que el pigmento se reparta mientras todo el material se funde. Si la portadora funde mucho antes, forma una capa lubricante que resbala sobre los pellets sólidos sin mezclarse; si funde después, llega a la zona de dosificación en grumos que el husillo ya no alcanza a distribuir. En los dos casos el resultado son rayas o vetas de otro tono.
Barril y perfil de temperaturas: calor suficiente sin castigar al pigmento
El barril se divide en zonas de calentamiento con control independiente, y el perfil de temperaturas se ajusta a la resina, al husillo y al caudal. Un perfil frío en las primeras zonas retrasa la fusión y deja material sin fundir en la zona de dosificación. Uno demasiado caliente, o una residencia larga a temperatura alta, degrada los pigmentos orgánicos sensibles y la propia resina, y el tono vira al café o pierde brillo. Como buena parte del calor viene de la fricción del husillo, al subir las revoluciones la temperatura real del fundido sube aunque los controladores marquen lo mismo, y el tono cambia justo cuando la línea acelera.
La malla y el dado: donde un defecto de dispersión se vuelve visible
Malla y cambiador de mallas: el filtro que protege la línea y también la desestabiliza
Antes del dado, el fundido atraviesa un paquete de mallas apoyado sobre un plato rompedor. Las mallas retienen contaminantes, geles y aglomerados de pigmento, y además agregan resistencia al flujo, lo que eleva la presión en el husillo y mejora el mezclado. A medida que la malla se tapa, la presión sube, el caudal puede bajar y la temperatura del fundido cambia. Cuando se cambia la malla, la presión cae de golpe y la línea tarda un tiempo en estabilizarse; ese tramo de producto suele tener otro espesor y otro tono.
La velocidad a la que se tapa la malla es un indicador directo de la calidad de dispersión del masterbatch. Un concentrado con aglomerados obliga a cambiar la malla con más frecuencia y multiplica las transiciones inestables. Registrar la presión antes de la malla en cada turno te da una señal temprana: si sube más rápido con un lote nuevo de masterbatch, el problema ya está en el material.
Dado: la sección se define y las rayas nacen
El dado reparte el fundido y le da la sección final: un mandril y una boquilla para tubo, una placa perfilada para perfil, un labio ancho para lámina. Si el flujo dentro del dado tiene zonas donde el material se estanca, ahí se degrada con el tiempo y se libera en forma de rayas oscuras o puntos quemados. Algunos pigmentos y aditivos también forman depósitos en el labio del dado que marcan una línea continua a lo largo del producto. Un dado limpio, con canales pulidos y sin zonas muertas, pesa tanto en el color como el propio masterbatch.
Lo que pasa después del dado también puede cambiar el tono de tu producto
Enfriamiento: la velocidad de solidificación cambia la apariencia
Al salir del dado, el producto entra a una tina de agua con calibrador al vacío, en el caso de tubos y perfiles, o se enfría con aire o sobre rodillos, en el caso de película y lámina. En polímeros semicristalinos, como el polietileno y el polipropileno, la velocidad de enfriamiento define cuánto cristaliza el material, y esa cristalinidad cambia la opacidad, el brillo y la forma en que se percibe el color. Un tubo que se enfría más rápido de un lado que del otro puede mostrar dos tonos en la misma pieza, y un cambio en la temperatura del agua entre turnos puede mover el color de todo un lote de producción.
Jalador: la velocidad que decide el espesor y la intensidad del color
El jalador arrastra el producto a velocidad constante, y la relación entre esa velocidad y el caudal de la extrusora define el espesor de pared. Si el jalador acelera y la extrusora mantiene el mismo caudal, la pared se adelgaza; en colores translúcidos o con poca carga de pigmento, una pared más delgada se ve más clara. Eso fue lo que pasó con el tubo naranja del ejemplo. Por eso cualquier cambio de velocidad de línea se hace en conjunto: revoluciones del husillo, velocidad del jalador y ritmo del dosificador.
Corte y embobinado: la última oportunidad para detectar el defecto
Al final de la línea, el producto se corta a la medida o se enrolla en bobinas. Es el último punto para detectar una variación de color antes de que el producto salga de la planta y el lugar indicado para tomar las muestras de control. Corta una muestra al inicio de cada rollo, identifícala con hora y lote y compárala contra el estándar con la misma fuente de luz. Si el cliente reclama, esas muestras te dicen en qué momento cambió el color y qué pasaba en la línea.
Cómo mantenemos tu color uniforme de la tolva al rollo
En Pigmentos Químicos formulamos el masterbatch para extrusión a partir de las estaciones que va a recorrer en tu línea, con tres decisiones que tomamos desde el desarrollo.
Portadora que funde junto con tu resina y pigmentos para tu perfil de temperaturas
Elegimos una portadora del mismo tipo de polímero que tu resina base y con una fluidez adecuada a tu grado de extrusión, para que funda en la zona de compresión al mismo ritmo que ella. Seleccionamos pigmentos con estabilidad térmica suficiente para tu perfil de temperaturas y para el tiempo que el material pasa en barril, malla y dado, con margen para los paros y las bajas de velocidad.
Dispersión controlada antes de que el concentrado llegue a tu malla
Controlamos la dispersión del concentrado en su propia fabricación, porque cada aglomerado que queda cerrado en el masterbatch termina en tu malla o en tu producto. Un concentrado bien disperso tapa menos la malla, reduce los cambios y mantiene estable la presión de la línea, que es la condición para un color uniforme a lo largo de toda la producción.
Aprobación en tu línea con las condiciones registradas
Aprobamos el color sobre el producto que sale de tu extrusora y registramos con tu equipo las condiciones de la prueba: perfil de temperaturas, revoluciones del husillo, presión antes de la malla, velocidad del jalador, temperatura del agua y dosificación. Con esa hoja, cada lote de producción arranca desde las mismas condiciones, y cualquier cambio de tono se puede rastrear hasta la variable que se movió.
Si el color de tu extrusora cambia entre turnos o después de cada cambio de malla, el origen suele estar en una estación de la línea que dejó de trabajar al ritmo de las demás. En Pigmentos Químicos formulamos el concentrado para tu resina y tu perfil de temperaturas, y lo aprobamos en tu propia línea con las condiciones registradas. Cuéntanos tu producto, tu resina y tu extrusora en https://pigmentosquimicos.com
Preguntas frecuentes
¿Cada cuánto conviene cambiar la malla de la extrusora?
Depende de la resina, del contenido de reciclado y de la calidad de dispersión del masterbatch, así que el mejor criterio es la presión antes de la malla. Define con tu equipo un límite de presión para el cambio y registra cada cuánto se alcanza. Si el intervalo se acorta con un lote nuevo de material, revisa ese lote antes de continuar la producción.
¿Qué hago con el producto que sale mientras la línea se estabiliza?
Sepáralo del producto conforme e identifícalo. El arranque, los cambios de malla y los cambios de velocidad generan tramos con espesor y tono fuera de especificación. Mide el color hasta que se mantenga estable contra el estándar y solo entonces reanuda el embobinado del producto que vas a entregar.
¿Un husillo con secciones de mezcla compensa un masterbatch con mala dispersión?
Ayuda a repartir el pigmento de forma más pareja, con un límite claro: la sección de mezcla distribuye los aglomerados a lo largo del fundido y rompe solo una parte de ellos. Los que sobreviven llegan a la malla o al producto. La dispersión fina se logra en la fabricación del masterbatch, y el husillo se encarga de conservarla.