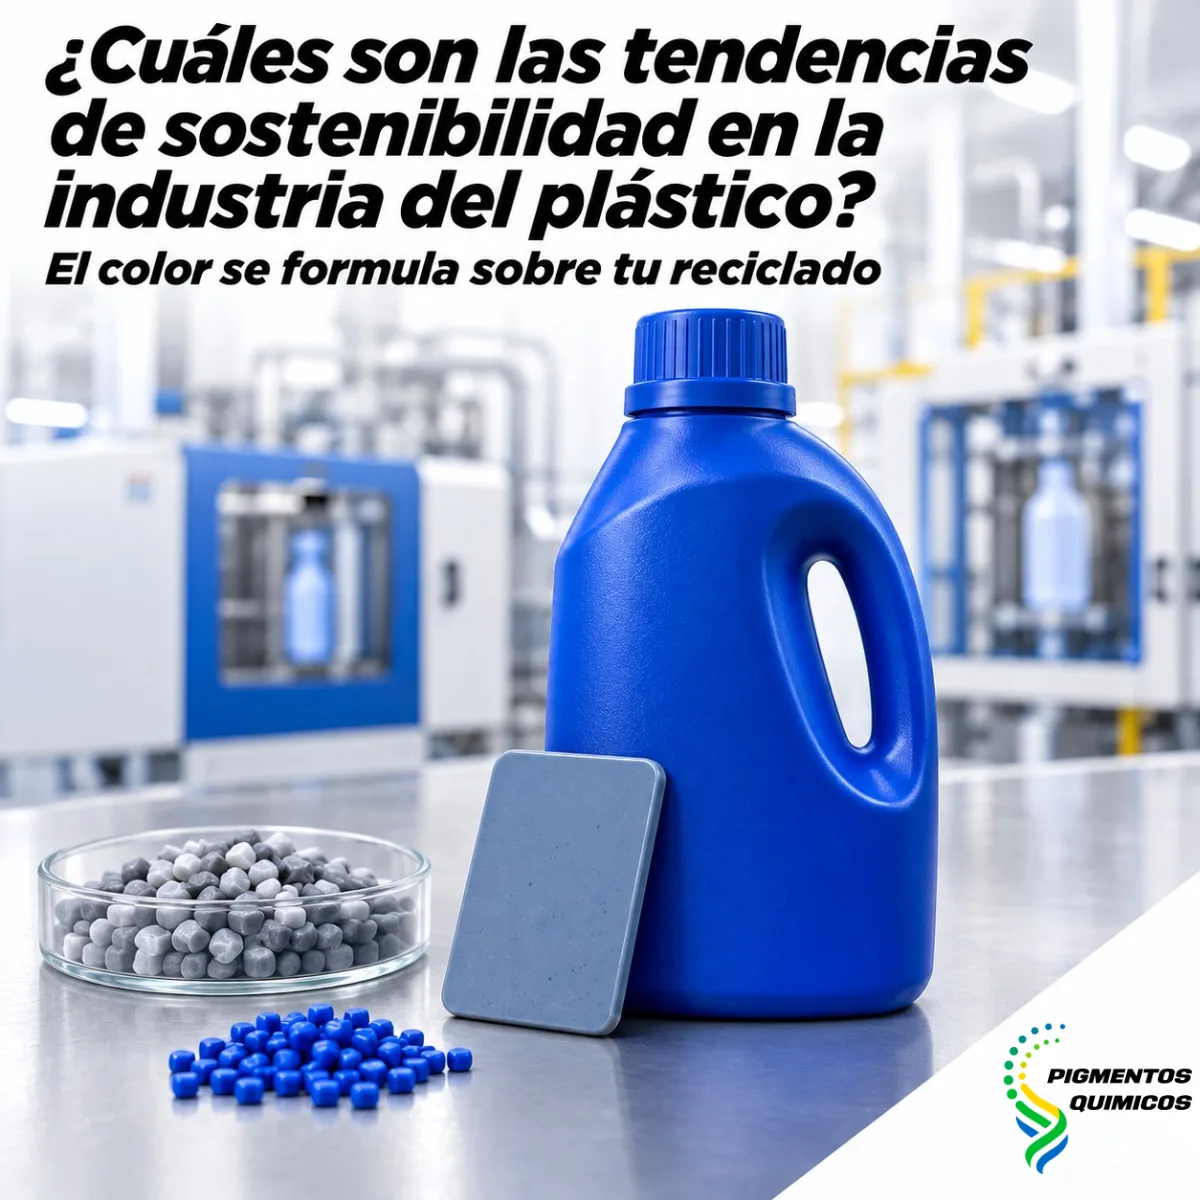
¿Cuáles son las tendencias de sostenibilidad en la industria del plástico?
Cinco tendencias de sostenibilidad ya están en las especificaciones de tus clientes. Te explicamos cómo cambia cada una tu color y tus aditivos.
Tu planta sopla envases de polietileno de alta densidad para una marca de productos de limpieza desde hace ocho años. En la última junta anual, el gerente de empaque de esa marca te entregó su nueva política: a partir del siguiente ciclo, cada envase debe llevar una fracción importante de resina reciclada posconsumo, ser de un solo material para facilitar su reciclaje, pesar menos que el actual y mostrar un símbolo de reciclabilidad validado. Tu equipo compró resina reciclada a un proveedor local, cargó el masterbatch azul de siempre y arrancó la primera producción de prueba.
Los envases salieron con un azul grisáceo que cambiaba de un lote de resina al otro, con puntos negros en la pared y con una pared tan delgada que se ovalaba al llenarse. El cliente rechazó las tres pruebas y, en la cuarta junta, te informó que un competidor ya había entregado envases dentro de la especificación. Perdiste una cuenta que representaba un tercio de tu capacidad instalada por un cambio que se anunció con un año de anticipación.
Cinco tendencias de sostenibilidad ya aparecen en las especificaciones de tus clientes. Contenido reciclado, diseño para reciclar, menos material, biodegradables certificados y responsabilidad del productor; cada una cambia tu color y tus aditivos.
Resina reciclada posconsumo y el color que cambia con cada lote
La tendencia con más peso en las especificaciones de las marcas es el contenido de resina reciclada posconsumo. Las grandes empresas de consumo publicaron metas de contenido reciclado en sus empaques, y esas metas bajan por la cadena hasta el transformador en forma de porcentaje obligatorio por envase. Cumplirlo exige resolver dos problemas que la resina virgen nunca dio.
Tono base variable que ningún color de catálogo compensa solo
La resina reciclada llega con un tono base gris, amarillento o verdoso, según el origen de los envases que la componen, y ese tono cambia de un lote a otro. Un masterbatch formulado para resina virgen produce sobre esa base un color apagado y distinto en cada producción, como el azul grisáceo de la apertura. La solución está en el concentrado: una formulación con más poder cubriente, con dióxido de titanio o con un tono oscuro que absorba la variación, y con una carga de pigmento calculada sobre el tono real de la resina que vas a usar. Los colores oscuros y saturados perdonan más; los pasteles y los blancos exigen resina reciclada de mejor calidad o una dosis mayor de concentrado.
Control de recepción para una materia prima que ya vivió una vez
La resina posconsumo trae humedad, restos de etiquetas, polímeros ajenos y una historia térmica que consumió parte de sus antioxidantes. Los puntos negros, los olores y la pérdida de propiedades vienen de ahí. Un control de recepción que mida índice de fluidez, humedad, contaminación y color de cada lote, junto con un paquete de antioxidantes que reponga la protección perdida, convierte la resina reciclada en una materia prima que tu línea puede programar. Un compatibilizante ayuda cuando el lote mezcla polietileno con restos de polipropileno.
Diseño para reciclar y el fin del empaque que nadie puede separar
La segunda tendencia nace en las plantas de reciclaje. Un empaque que combina varios materiales termina como residuo porque ningún proceso lo separa a costo razonable. Las marcas responden con el diseño para reciclar: cada decisión de material, color, tinta y etiqueta se evalúa por lo que hace al final de la vida del envase.
Monomaterial en lugar de estructuras multicapa
Las estructuras de polietileno con capas de poliamida o poliéster ceden terreno a empaques de un solo material, en especial de polietileno o de polipropileno, que el reciclador reconoce y procesa. Para el transformador eso significa recuperar propiedades de barrera, rigidez o sellado con aditivos y con el diseño del envase, en lugar de con capas de otro polímero. Los nucleantes y clarificantes en polipropileno, los deslizantes y antibloqueo en película y los modificadores de impacto en polietileno pasan a ser parte del diseño, y dejan de ser un ajuste final.
Colores y tintas que el clasificador óptico sí reconoce
Las plantas de reciclaje separan los envases con sensores de infrarrojo cercano que identifican el tipo de resina. El negro de humo absorbe esa luz y vuelve invisible el envase al sensor, así que el envase negro clásico termina en la fracción que nadie recupera. Por eso varias marcas sustituyen el negro de humo por negros detectables, formulados con pigmentos que dejan pasar el infrarrojo, y piden colores claros o transparentes cuando el producto lo permite. Las tintas, los adhesivos y las etiquetas que contaminan la corriente de reciclado también entran en esa lista de revisión.
Menos material por pieza y lo que eso exige a tu formulación
La tercera tendencia es la más antigua y la que más se ha acelerado: aligerar. Cada gramo que sale del envase reduce el costo de resina, el peso del flete y la huella que la marca reporta. El límite lo ponen el desempeño del envase y el proceso que lo fabrica.
Pared delgada con la misma función que la pared gruesa
Un envase que pierde pared pierde rigidez, resistencia a la caída y estabilidad en el llenado, como el que se ovalaba en la apertura. Esa pérdida se compensa con el diseño de la pieza y con la formulación: nucleantes que aumentan la rigidez del polipropileno, modificadores de impacto que protegen al polietileno en frío y una dispersión del pigmento sin aglomerados, porque en una pared delgada cualquier punto de pigmento mal disperso se convierte en un punto débil y en un defecto visible.
Dosificación precisa cuando cada décima de porcentaje se nota
Con menos material por pieza, la relación entre masterbatch y resina se vuelve más sensible. Una variación pequeña en la dosificación cambia el tono y, en película delgada, cambia el comportamiento en la máquina de envasado. Un dosificador gravimétrico y un concentrado con carga de pigmento alta y estable reducen esa variación y permiten bajar la dosis sin perder cobertura.
Biodegradables certificados en lugar de promesas impresas
La cuarta tendencia madura en una dirección clara: las resinas biodegradables y compostables se aceptan cuando una certificación respalda la declaración y cuando la aplicación tiene un destino real de compostaje. Los empaques de alimentos frescos, las bolsas para residuos orgánicos y la película agrícola concentran los proyectos con sentido. Para el transformador, la regla práctica es tratar el color como parte de la formulación certificada: la portadora compatible con la resina, los pigmentos dentro de los límites de metales pesados de la norma y la documentación del masterbatch incluida en el expediente que evalúa el certificador.
La responsabilidad extendida del productor que ya viaja por tu cadena
La quinta tendencia es regulatoria. Los esquemas de responsabilidad extendida del productor hacen que las marcas paguen por la recolección y el reciclaje de los empaques que ponen en el mercado, y cobran menos por los empaques fáciles de reciclar. En Europa ya opera con tarifas diferenciadas por material y por diseño, y en México se discute en iniciativas y en acuerdos sectoriales. Aunque la ley mexicana todavía se defina, las marcas con operaciones internacionales ya trasladan esos criterios a sus proveedores, y por eso los cuestionarios de empaque preguntan por reciclabilidad, contenido reciclado y peso. El transformador que mide esas tres variables en cada producto llega preparado a la negociación anual.
Trazabilidad por lote como prueba de lo que declaras
Todas estas tendencias comparten una exigencia: demostrar con documentos lo que el envase dice. El porcentaje de resina reciclada, la ausencia de metales pesados en el pigmento, el peso del envase y la certificación de compostabilidad se respaldan con registros por lote de producción. Un sistema de calidad que vincule cada lote de pieza con el lote de resina y el lote de masterbatch que lo formaron convierte la sostenibilidad en una especificación verificable.
Cómo preparamos en Pigmentos Químicos tu color para estas tendencias
En Pigmentos Químicos formulamos masterbatch, pigmentos y aditivos para PE, PP, PS, PC, PET y ABS. Cuando tu cliente pide contenido reciclado, desarrollamos el color sobre una muestra de tu resina posconsumo real y no sobre resina virgen, con el poder cubriente que su tono base exige. Cuando pide negro detectable, monomaterial o pared delgada, ajustamos pigmento, portadora y aditivos a tu proceso y a la prueba que tu cliente va a aplicar.
Un desarrollo a la medida parte de una muestra de 1 kg sin costo para que la valides en tu línea, con un pedido mínimo de 100 kg y un tiempo estimado de 7 a 10 días hábiles después de la aprobación. Cada pedido llega con certificado de calidad, hoja técnica y hoja de seguridad, y operamos con un sistema de gestión de calidad certificado ISO 9001:2015, con trazabilidad por lote de producción.
Contenido reciclado, diseño para reciclar, menos material por pieza, biodegradables certificados y responsabilidad del productor son las cinco tendencias que ya aparecen en las especificaciones de tus clientes. Cada una cambia el color y los aditivos que tu pieza necesita. En Pigmentos Químicos desarrollamos tu color sobre tu resina reciclada real y ajustamos la formulación a la prueba que tu cliente va a aplicar. Envíanos la política de empaque de tu cliente y una muestra de tu resina en nuestra página de desarrollo de color.
Preguntas frecuentes
¿Puedo usar el mismo masterbatch en resina virgen y en resina reciclada?
En colores oscuros y saturados puede funcionar con un ajuste de dosis. En tonos claros, pasteles o blancos, el tono base de la resina reciclada apaga el color y cambia de un lote a otro, así que conviene un concentrado formulado sobre tu resina reciclada real, con más poder cubriente.
¿Por qué mi cliente rechaza el negro de humo si es el pigmento negro más económico?
Porque el negro de humo absorbe el infrarrojo cercano que usan los clasificadores ópticos de las plantas de reciclaje, y el envase se vuelve invisible para ellos. Un negro detectable, formulado con pigmentos que dejan pasar esa luz, permite que el envase se separe y se recicle.
¿Reducir el espesor de mi envase obliga a cambiar la formulación?
En la mayoría de los casos sí. Con menos pared, la pieza pierde rigidez y resistencia a la caída, y cualquier aglomerado de pigmento se convierte en un punto débil. Nucleantes, modificadores de impacto, una dispersión fina y una dosificación precisa recuperan el desempeño que el espesor dejó de aportar.
Artículos relacionados
Aditivos para plástico reciclado: cómo recuperar color y desempeño
Usar plástico reciclado no obliga a resignarse a un tono opaco o inconsistente, y agregar más pigmento no lo resuelve. Qué categorías de aditivos sí.
¿Tu Masterbatch está invalidando la certificación de tu bioplástico?
Cuidado: el uso de carriers no biodegradables en tu masterbatch puede anular el sello compostable de tu producto final.
Sostenibilidad y Plásticos: El Papel Estratégico de los Aditivos en la Economía Circular
Solo el 10% de los residuos plásticos se recicla en el mundo. Los aditivos son a la vez el mayor obstáculo y el mayor catalizador de la circularidad.