¿Cuándo conviene pedir una visita técnica antes de aprobar un desarrollo de color?
Conviene pedirla cuando el color depende de variables que el laboratorio no puede reproducir: tu máquina, tu molde, tu resina y tu perfil térmico. Cuatro señales operativas anticipan ese momento antes de que el molde esté montado.
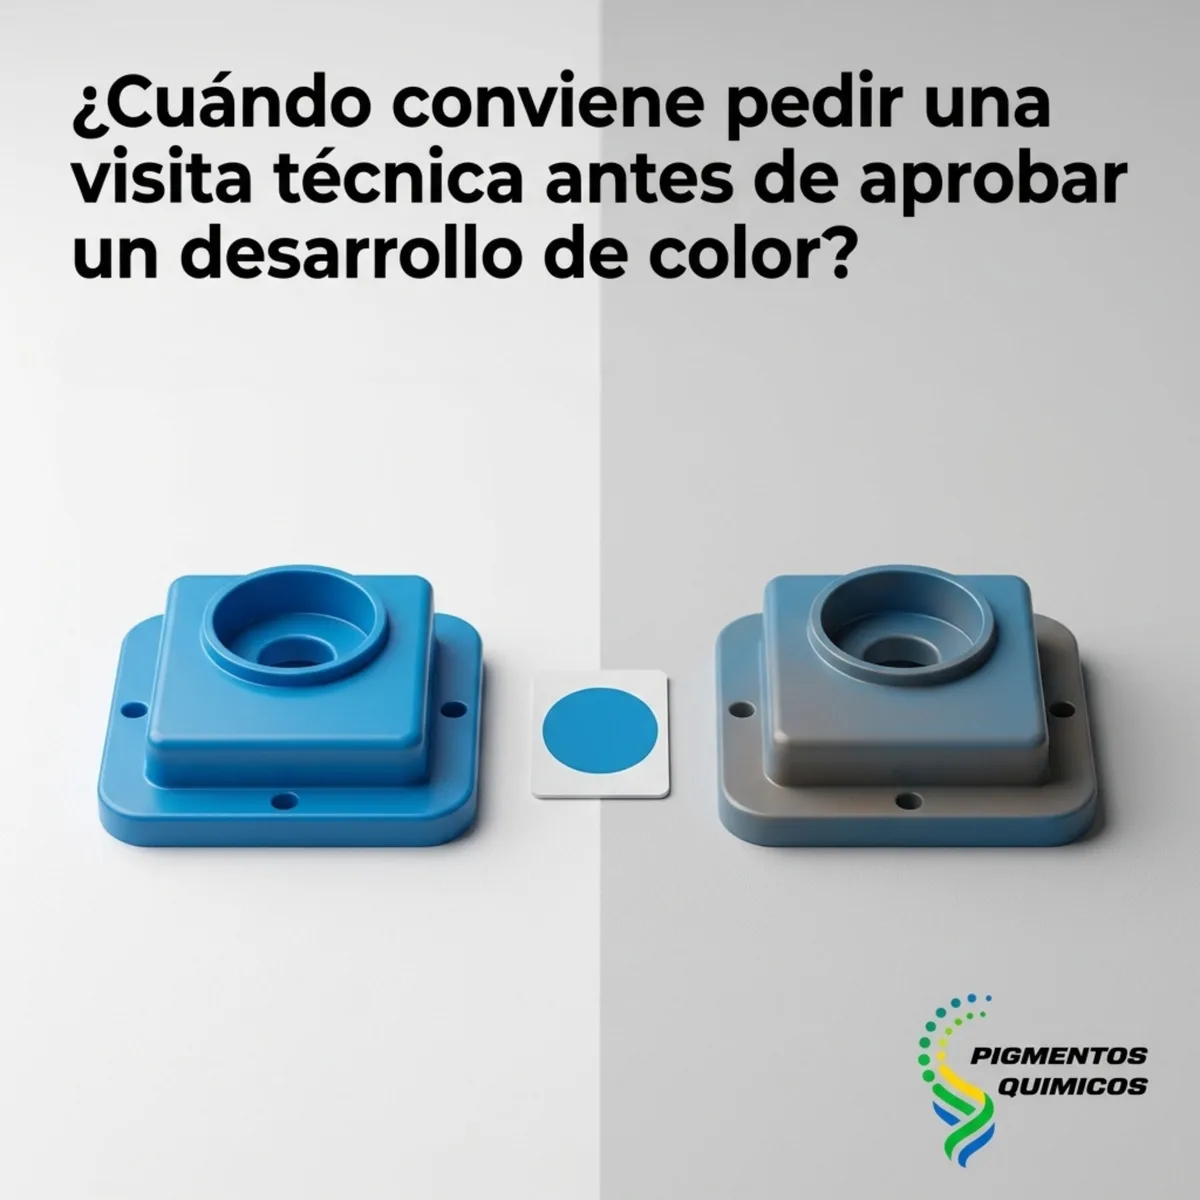
El color aprobó en la máquina de pruebas y falló en la de producción. La placa coincidió con el estándar de tu cliente, el laboratorio entregó la medición y la planta dio luz verde, pero al pasar a la inyectora asignada la pieza salió más clara en las zonas de pared delgada y con vetas visibles cerca del punto de inyección. El molde era nuevo, la resina venía de un embarque distinto y el perfil de temperatura se ajustó sobre la marcha para lograr el llenado completo. Nadie pisó tu planta antes de la aprobación, y el ajuste terminó sobre el molde ya montado, con el cliente esperando fecha.
Conviene pedirla cuando el color depende de variables que el laboratorio no puede reproducir: tu máquina, tu molde, tu resina y tu perfil térmico. Cuatro señales operativas anticipan ese momento antes de que el molde esté montado.
Las cuatro señales que convierten una aprobación a distancia en un riesgo de producción
Estas cuatro señales aparecen en el día a día de cualquier planta de inyección o extrusión, y su valor está en que se detectan antes de aprobar, cuando corregir todavía cuesta una prueba y no un turno completo de máquina. Hemos visto las cuatro repetirse en clientes de sectores muy distintos, desde empaque rígido hasta piezas técnicas para línea blanca, y en todos los casos el momento de intervenir fue el mismo: la semana previa al arranque del molde, con el material todavía en almacén y la fecha de entrega todavía negociable.
Color que no repite entre inyectoras: el perfil térmico como variable oculta
Cuando el mismo masterbatch, con la misma dosificación, entrega un tono en una máquina y otro distinto en la máquina de al lado, la variable está en el proceso. Perfiles de temperatura, tiempos de residencia, contrapresiones y desgastes de tornillo diferentes cambian el grado de dispersión del pigmento y, en algunos casos, su estabilidad térmica. Una visita técnica permite medir el tono en ambas máquinas contra el mismo estándar, revisar los parámetros reales cargados en cada tablero y definir en cuál se aprueba el desarrollo. Sin esa comparación, apruebas un color válido para una sola de tus máquinas.
Geometría de pieza complicada: espesor, opacidad y trayectoria del fundido
Una pieza con espesores desiguales entrega tonos distintos dentro de la misma inyección, porque la cantidad de material que atraviesa la luz cambia con el espesor y la opacidad efectiva del pigmento cambia con ella. Las nervaduras, los cambios bruscos de sección y las zonas de flujo largo agregan cizalla y pueden concentrar o repartir el pigmento de forma desigual. Ninguna placa plana de laboratorio reproduce ese comportamiento. Cuando la geometría es compleja, la aprobación tiene que hacerse sobre la pieza real, con medición en las zonas críticas que tu cliente va a revisar.
Cambio de resina: cuando el sustrato deja de ser el mismo
Un cambio de proveedor de resina, o incluso un cambio de grado dentro del mismo proveedor, mueve dos cosas al mismo tiempo. Mueve el color base del sustrato, porque el blanco natural de un polipropileno varía entre fabricantes, y mueve el índice de fluidez, que gobierna la mezcla del masterbatch dentro del tornillo. Un tono que cumplía con la resina anterior puede quedar fuera de tolerancia con la nueva aunque la formulación permanezca idéntica. La visita técnica sirve aquí para validar la fórmula contra el material que realmente vas a procesar, con su certificado de lote a la vista.
Arranque de molde nuevo: purga, punto de inyección y las primeras piezas
Un molde nuevo llega sin historial. Todavía desconoces dónde se forman las líneas de flujo, cómo se comporta la purga entre colores, cuántas piezas hay que descartar antes de que el tono se estabilice y qué tan visible queda la zona cercana al punto de inyección. Ese aprendizaje ocurre durante el arranque, y ocurre una sola vez. Estar en planta ese día permite separar un problema de color de un problema de molde o de proceso, y evita que el pigmento cargue con una culpa ajena.
Lo que una cabina de iluminación no alcanza a ver
El laboratorio resuelve la igualación del color bajo condiciones controladas. Esa es su función y la cumple bien. El límite aparece cuando las condiciones de tu planta se alejan de las condiciones de la placa, y ese alejamiento se mide en variables de proceso que solo existen en tu piso de producción.
Tiempo de residencia y degradación térmica del pigmento
Un ciclo largo, un cañón sobredimensionado para el peso de la pieza o un paro no planeado dejan el material más tiempo del previsto dentro de la zona caliente. Los pigmentos orgánicos, en particular, tienen márgenes de termoestabilidad más estrechos que los inorgánicos, y el efecto de un exceso de residencia aparece como un viraje de tono, una pérdida de saturación o un amarillamiento leve. En planta se identifica con facilidad, porque el patrón sigue el ritmo del ciclo. En una hoja de resultados de laboratorio, ese patrón permanece invisible.
Dispersión en el tornillo: por qué una dosificación correcta puede dar color irregular
La dosificación correcta garantiza que la cantidad de pigmento sea la adecuada. La dispersión es otro asunto y depende del diseño del tornillo, de la contrapresión, de la velocidad de giro y del estado de la válvula de no retorno. Cuando la mezcla queda incompleta, el color promedio de la pieza puede medir dentro de tolerancia mientras la superficie muestra vetas o puntos concentrados. Ajustar contrapresión y revoluciones suele resolverlo, y es un ajuste que se hace parado frente a la máquina, con piezas recién salidas en la mano.
Variación entre cavidades: el mismo molde con dos tonos distintos
Un molde de varias cavidades rara vez las llena de manera idéntica. Diferencias de balanceo en el sistema de alimentación, canales de enfriamiento con distinto desempeño y una pieza que solidifica antes que otra producen tonos ligeramente separados dentro del mismo disparo. El área de calidad de tu cliente revisa piezas tomadas al azar, de modo que la cavidad más desviada termina siendo la que define la aceptación del embarque. Medir cavidad por cavidad durante la visita permite saber cuál gobierna la tolerancia y ajustar la formulación con ese dato, en vez de promediar un resultado que oculta la dispersión real entre piezas.
Cómo se prepara una visita técnica que rinda desde la primera hora
Una visita improvisada consume un turno y deja conclusiones parciales. Una visita preparada cierra el desarrollo y deja documentación utilizable. La diferencia está en la información que se reúne antes de que el técnico cruce la puerta de tu planta.
El expediente previo: resina, perfil térmico y ficha del molde
Antes de llegar pedimos el grado y el proveedor de la resina base con su certificado de lote, el perfil de temperatura por zona tal como está cargado en la máquina, el tiempo de ciclo, el peso de la pieza contra la capacidad del cañón, la ficha del molde con número de cavidades y ubicación del punto de inyección, y el estándar de color de tu cliente con su tolerancia acordada. Con ese expediente en la mano, la jornada en planta se dedica a ajustar y validar en lugar de recolectar datos básicos.
La pieza de referencia firmada: el cierre documental del desarrollo
El desarrollo se cierra con una pieza real, producida en tu máquina y con tu molde, medida contra el estándar y firmada por tu área de calidad y por nosotros. Esa pieza se convierte en el punto de comparación para el siguiente lote de producción y para cualquier discusión posterior con tu cliente. Junto a ella queda el registro de la formulación, la dosificación validada y los parámetros de proceso con los que se logró el tono. La próxima vez que ese molde entre a producción, el arranque parte de un dato documentado.
La visita técnica complementa al laboratorio justo donde el laboratorio deja de tener alcance: el color final lo produce tu proceso, y hay decisiones que solo pueden tomarse frente a la máquina. En Pigmentos Químicos tratamos el diagnóstico en planta como parte del desarrollo, con el mismo peso que la formulación y la medición. Cuando alguna de estas cuatro señales aparece en tu operación, el momento de pedir la visita es antes de montar el molde. Consulta tu caso en https://pigmentosquimicos.com
Preguntas frecuentes
¿La visita técnica retrasa la aprobación del desarrollo?
En la práctica la acorta. Una aprobación a distancia que falla en la máquina obliga a repetir el ciclo completo de muestra, envío, prueba y medición, y cada vuelta consume días y material. Una jornada en planta concentra el ajuste de dosificación, la verificación del perfil térmico y la medición sobre la pieza real en un solo día, con la decisión tomada al cierre de esa jornada.
¿Tiene sentido pedir la visita si mi volumen de consumo es bajo?
Sí, porque el criterio es el riesgo de la pieza y no el tonelaje mensual. Un molde nuevo, un color difícil de igualar o una pieza que va a un cliente con auditoría de calidad justifican la visita aunque tu consumo sea modesto. El costo de una jornada técnica resulta menor que el costo de un embarque rechazado y de la fecha que pierdes con tu cliente.
Ya aprobé el color y el problema apareció después. ¿Todavía sirve la visita?
Sirve, y en ese punto el objetivo cambia. La jornada se dedica a aislar la causa: dispersión, perfil térmico, cambio de lote de resina, desgaste de tornillo o variación entre cavidades del molde. Con piezas de distintos momentos del ciclo de producción y con los parámetros reales a la vista, la causa se identifica en horas. Conserva las piezas desviadas y los registros de proceso del día en que apareció la desviación, porque son la mejor evidencia disponible.